www.engineering-thailand.com
19
'26
Written on Modified on
DMG MORI เปิดตัว probeSET สำหรับการสอบเทียบหัวโพรบอัตโนมัติภายในเครื่องจักร
DMG MORI ได้พัฒนา probeSET ระบบสอบเทียบอัตโนมัติที่สามารถสอบเทียบหัวโพรบแบบสัมผัสของเครื่องจักรได้ภายใน 60 วินาที โดยไม่ต้องจับยึดด้วยมือหรือพึ่งพาผู้ปฏิบัติงาน.
en.dmgmori.com
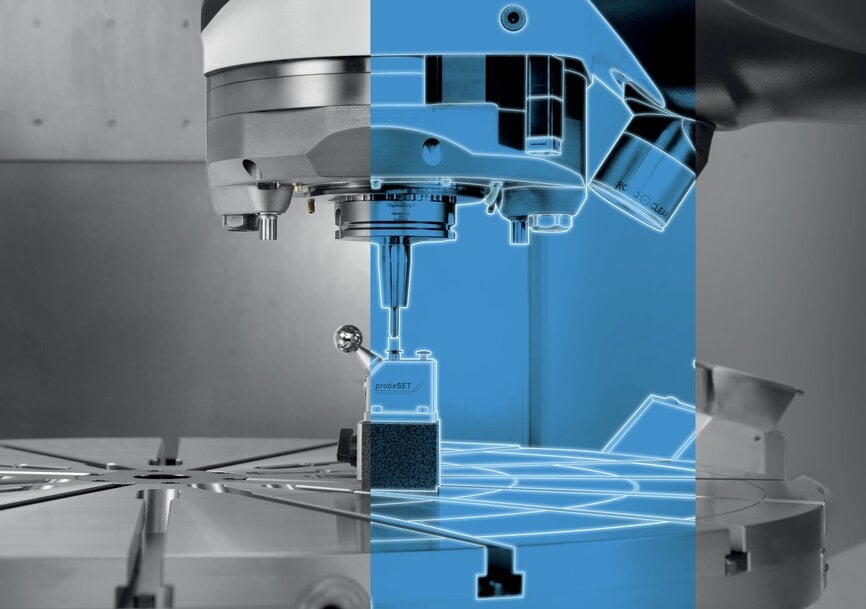
DMG MORI ได้เปิดตัว probeSET โซลูชันการสอบเทียบหัวโพรบแบบสัมผัสที่ได้รับการออกแบบมาเพื่อตรวจสอบและตั้งค่าหัวโพรบโดยอัตโนมัติภายในศูนย์เครื่องจักรกล CNC โดยตรง ระบบนี้พัฒนาขึ้นเพื่อตอบสนองความต้องการด้านการสอบเทียบอันเนื่องมาจากการเปลี่ยนด้ามจับทูล (Tool Holder), การปรับตั้งสปินเดิล, การเปลี่ยนหัวโพรบ หรือความผันผวนของอุณหภูมิในโรงงาน ช่วยลดขั้นตอนการทำงานด้วยมือของผู้ปฏิบัติงานได้อย่างสิ้นเชิง การสอบเทียบจะดำเนินการภายในพื้นที่ทำงานที่ปิดสนิทของเครื่องจักรทั้งหมดผ่านวัฏจักรเทคโนโลยี (Technology Cycle) ในตัว ขจัดขั้นตอนการจับยึดด้วยมือระหว่างการตั้งค่าศูนย์ของสลักโพรบ (Z-pin) เพื่อรับประกันความแม่นยำสม่ำเสมอในการวัดชิ้นงาน
สถาปัตยกรรมการสอบเทียบในตัวและเวลาของรอบการทำงาน
โครงสร้างฮาร์ดแวร์จัดวางทรงกลมอ้างอิงสำหรับการสอบเทียบไว้บนสลัก Z-pin ที่เคลื่อนที่ได้โดยตรง ช่วยลดจำนวนชิ้นส่วนและเร่งขั้นตอนการตั้งค่าให้รวดเร็วยิ่งขึ้นเมื่อเทียบกับจิ๊กจับยึดแบบหลายชิ้นส่วนดั้งเดิม ระหว่างกระบวนการตรวจสอบอัตโนมัติ ระบบจะประเมินและบันทึกค่าระยะเยื้องศูนย์กลางของโพรบ (Probe Center Offset), รัศมีใช้งานจริงของโพรบ (Probe Effective Radius), ความยาวของโพรบ และจุดวัด 3 มิติเสริม ข้อมูลการทำงานและประวัติค่าการวัดจะได้รับการบันทึกไว้ในรายงานการสอบเทียบอัตโนมัติ
จากการประเมินประสิทธิภาพรอบการทำงานบนศูนย์เครื่องจักรกล DMU 65 monoBLOCK พบว่า probeSET เสร็จสิ้นกระบวนการสอบเทียบทั้งหมดได้ภายใน 60 วินาที การทำงานแบบอัตโนมัตินี้ช่วยป้องกันข้อผิดพลาดในการกำหนดตำแหน่งโดยมนุษย์ และขจัดความคลาดเคลื่อนที่เกินกว่า 8 µm ซึ่งมักเกิดขึ้นในกระบวนการจัดตำแหน่งด้วยมือ แพ็กเกจผลิตภัณฑ์ประกอบด้วยชุดประกอบอุปกรณ์เชิงกลและมาโครซอฟต์แวร์ควบคุมเครื่องจักรโดยเฉพาะ รองรับการใช้งานในเครื่องจักรซีรีส์ monoBLOCK, H monoBLOCK, duoBLOCK และ Portal ตลอดจนศูนย์เครื่องจักรกล DMU Gantry และ DMU/DMC 55 H TWIN
ระบบนิเวศการตัดเฉือนความแม่นยำสูงสามส่วน
ระบบสอบเทียบโพรบอัตโนมัตินี้ทำงานร่วมกับวัฏจักรความแม่นยำเสริมอีกสองระบบในกลุ่มผลิตภัณฑ์ของ DMG MORI:
- VCS Complete 2.0: ปรับเทียบใหม่และชดเชยค่าความคลาดเคลื่อนของตำแหน่งเชิงปริมาตรหลายแกนทั่วทั้งพื้นที่ทำงานของเครื่องจักร
- 3D-quickSET 2.0: ตรวจสอบ ทวนสอบ และแก้ไขค่าเรขาคณิตจลนศาสตร์ของแกนหมุนและแกนเอียงแบบ 5 แกน
ข้อมูลบริบทเพิ่มเติม: ส่วนนี้ให้รายละเอียดข้อกำหนดทางเทคนิคที่ไม่ได้ระบุไว้ในข่าวประชาสัมพันธ์ฉบับเดิม
การสอบเทียบหัวโพรบแบบสัมผัสภายในเครื่องจักรช่วยชดเชยการโก่งงอเชิงกลของก้านสไตลัส, ความผันแปรของระยะก่อนทริกเกอร์ (Lobing Errors) และค่าความแกว่ง (Runout) ของสปินเดิลในแต่ละมุมการทริกเกอร์ที่แตกต่างกัน หัวโพรบสัมผัสแบบจลนศาสตร์ที่ใช้ฐานรองรับหน้าสัมผัสสามจุดจะแสดงความผันแปรแบบไตรภาค (Triangular Lobing) อันเกิดจากแรงทริกเกอร์ที่แตกต่างกัน ขึ้นอยู่กับว่าก้านสไตลัสเบี่ยงเบนไปทางคู่ลูกบอลสัมผัสหรือเบี่ยงไประหว่างลูกบอล การสอบเทียบหัวโพรบกับทรงกลมอ้างอิงความแม่นยำสูง (ซึ่งมักผลิตจากซิลิคอนไนไตรด์เกรด 5 หรือทังสเตนคาร์ไบด์ที่มีค่าความคลาดเคลื่อนความเป็นทรงกลมต่ำกว่า 0.13 µm) จะคำนวณเวกเตอร์รัศมีทางไฟฟ้าที่มีผลจริง แทนที่จะพึ่งพาเพียงขนาดเส้นผ่านศูนย์กลางเชิงกลตามสเปกของหัวบอลสไตลัส ยิ่งไปกว่านั้น การผสานค่าความยาวโพรบและออฟเซ็ตการแกว่งเข้าสู่ตารางการจัดการทูลของระบบ CNC โดยตรง เช่น ตารางทูล Sinumerik 840D sl / ONE หรือพารามิเตอร์ชดเชย Heidenhain TNC ช่วยให้ลูปสัญญาณข้ามความเร็วสูง (High-speed Skip-signal) สามารถบันทึกพิกัดชิ้นงานด้วยค่าความสามารถในการทำซ้ำได้ในระดับต่ำกว่าไมครอน แม้อยู่ภายใต้วัฏจักรความร้อนในโรงงาน
เรียบเรียงโดย Romila DSilva บรรณาธิการ Induportals ร่วมกับระบบ AI
การสอบเทียบหัวโพรบแบบสัมผัสภายในเครื่องจักรช่วยชดเชยการโก่งงอเชิงกลของก้านสไตลัส, ความผันแปรของระยะก่อนทริกเกอร์ (Lobing Errors) และค่าความแกว่ง (Runout) ของสปินเดิลในแต่ละมุมการทริกเกอร์ที่แตกต่างกัน หัวโพรบสัมผัสแบบจลนศาสตร์ที่ใช้ฐานรองรับหน้าสัมผัสสามจุดจะแสดงความผันแปรแบบไตรภาค (Triangular Lobing) อันเกิดจากแรงทริกเกอร์ที่แตกต่างกัน ขึ้นอยู่กับว่าก้านสไตลัสเบี่ยงเบนไปทางคู่ลูกบอลสัมผัสหรือเบี่ยงไประหว่างลูกบอล การสอบเทียบหัวโพรบกับทรงกลมอ้างอิงความแม่นยำสูง (ซึ่งมักผลิตจากซิลิคอนไนไตรด์เกรด 5 หรือทังสเตนคาร์ไบด์ที่มีค่าความคลาดเคลื่อนความเป็นทรงกลมต่ำกว่า 0.13 µm) จะคำนวณเวกเตอร์รัศมีทางไฟฟ้าที่มีผลจริง แทนที่จะพึ่งพาเพียงขนาดเส้นผ่านศูนย์กลางเชิงกลตามสเปกของหัวบอลสไตลัส ยิ่งไปกว่านั้น การผสานค่าความยาวโพรบและออฟเซ็ตการแกว่งเข้าสู่ตารางการจัดการทูลของระบบ CNC โดยตรง เช่น ตารางทูล Sinumerik 840D sl / ONE หรือพารามิเตอร์ชดเชย Heidenhain TNC ช่วยให้ลูปสัญญาณข้ามความเร็วสูง (High-speed Skip-signal) สามารถบันทึกพิกัดชิ้นงานด้วยค่าความสามารถในการทำซ้ำได้ในระดับต่ำกว่าไมครอน แม้อยู่ภายใต้วัฏจักรความร้อนในโรงงาน
เรียบเรียงโดย Romila DSilva บรรณาธิการ Induportals ร่วมกับระบบ AI