www.engineering-thailand.com
16
'26
Written on Modified on
การกัดประสิทธิภาพสูงในระยะกินลึกน้อยด้วยหัวกัดหลายฟันตัดขนาดใหญ่
Walter ได้ขยายกลุ่มผลิตภัณฑ์หัวกัดขนาดใหญ่ที่ใช้โครงสร้างแบบหลายฟันตัด เพื่อเพิ่มผลผลิตและความคุ้มค่าในการตัดเฉือนผิวหน้าขนาดใหญ่.
www.walter-tools.com
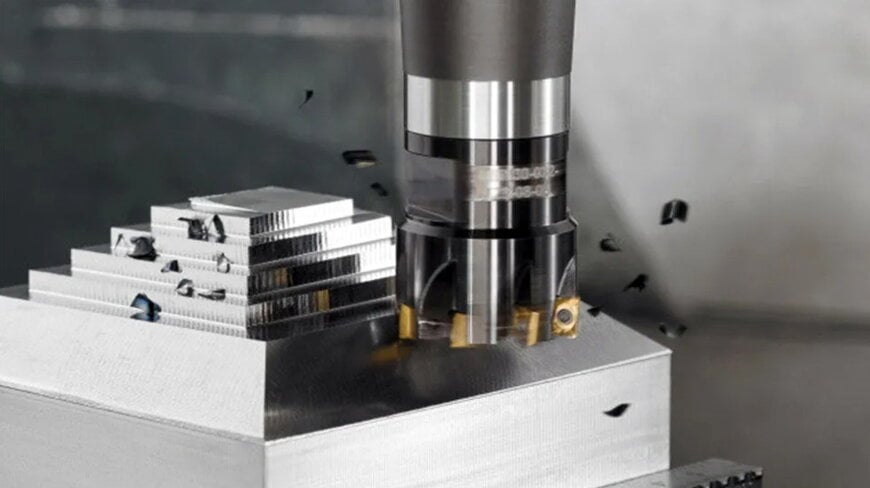
ด้วยการนำเครื่องมือกัดหลายฟันตัดขนาดใหญ่มาใช้ในกระบวนการตัดเฉือนที่มีระยะกินลึกน้อยกว่า 16 มิลลิเมตร สำหรับอุตสาหกรรมยานยนต์ การบินและอวกาศ รวมถึงวิศวกรรมเครื่องกลทั่วไป ส่งผลให้สามารถลดระยะเวลาในการประมวลผลและเพิ่มอัตราการขจัดเนื้อวัสดุได้อย่างมีประสิทธิภาพ
การเพิ่มประสิทธิภาพการตัดเฉือนด้วยการขยายขนาดเส้นผ่านศูนย์กลางและโครงสร้างฟันตัดความหนาแน่นสูง
สำหรับการตัดเฉือนผิวเรียบหรือโครงสร้างขั้นบันไดที่มีระยะเผื่อการตัดเฉือนน้อย การเพิ่มปริมาณการตัดเฉือนต่อหน่วยเวลาด้วยการเพิ่มอัตราป้อนงานของเครื่องมือถือเป็นสิ่งจำเป็น ในรุ่นก่อนหน้านี้มีขนาดเส้นผ่านศูนย์กลางมาตรฐานสูงสุดอยู่ที่ 80 มิลลิเมตร แต่ตัวหัวกัดใหม่ได้รับการออกแบบให้สามารถใช้เม็ดมีดขนาดเล็กเดิมที่มีอยู่ (BC..09 และ BC..12) ได้ โดยขยายขนาดเส้นผ่านศูนย์กลางไปที่ 100 มิลลิเมตร, 125 มิลลิเมตร และ 160 มิลลิเมตร นอกจากนี้ การใช้ระบบเครื่องมือแบบคาร์ทริดจ์ยังช่วยให้ขยายขนาดเส้นผ่านศูนย์กลางสูงสุดได้ถึง 315 มิลลิเมตร การใช้เม็ดมีดขนาดเล็กช่วยเพิ่มความหนาแน่นของจำนวนฟันตัดต่อเส้นรอบวง ทำให้สามารถเพิ่มอัตราป้อนของโต๊ะงานต่อรอบการหมุนของสปินเดิล และช่วยลดระยะเวลาในการทำงานลง
การเสริมความแข็งแกร่งของเครื่องมือและความเสถียรในการทำงานด้วยเม็ดมีดอเนกประสงค์
ตัวหัวกัดรุ่นใหม่ได้รับการขยายพื้นที่หน้าตัดบริเวณรูยึดเม็ดมีดขึ้น 12 เปอร์เซ็นต์ และเพิ่มพื้นที่สัมผัสกับเม็ดมีดขึ้น 34 เปอร์เซ็นต์ โครงสร้างรองรับฐานรองเม็ดมีดยังได้รับการเสริมความแข็งแรงขึ้น 40 เปอร์เซ็นต์ เพื่อลดการเสียรูปในระหว่างการป้อนงานสูงหรือการตัดเฉือนแบบขาดตอน ซึ่งช่วยสร้างเสถียรภาพให้กับทั้งความแม่นยำและอายุการใช้งานของเครื่องมือ เมื่อผสานกับการใช้เม็ดมีดขนาดเล็กที่ช่วยลดต้นทุนต่อหน่วย จึงช่วยเพิ่มประสิทธิภาพในการบริหารต้นทุนการจัดซื้อเครื่องมืออีกด้วย ผลิตภัณฑ์นี้ครอบคลุมการใช้งานตั้งแต่วัสดุเม็ดมีดเพชรสังเคราะห์ (PCD) สำหรับการกลึงอะลูมิเนียมอัลลอย ไปจนถึงรูปทรงคมตัดแบบคลื่นสำหรับวัสดุตัดเฉือนยาก โดยรองรับวัสดุทุกกลุ่มตามมาตรฐาน ISO ทั้ง P (เหล็กกล้า), K (เหล็กหล่อ), M (สแตนเลส), N (โลหะนอกกลุ่มเหล็ก) และ S (วัสดุตัดเฉือนยาก) ครอบคลุมรูปแบบการทำงานทั้งการกัดปาดหน้า, การกัดฉาก, การกัดร่องหลุม, การกัดลาดเอียง และการกัดวนขยายรู
ข้อมูลเพิ่มเติม
ข้อมูลจำเพาะทางเทคนิคและการเปรียบเทียบเชิงการแข่งขันที่ไม่ได้รวมอยู่ในการประกาศนี้
ในกลุ่มการกัดฉากและการกัดปาดหน้าในระยะกินลึกน้อยด้วยการออกแบบหัวกัดขนาดใหญ่และหลายฟันตัด เครื่องมือที่ใช้เม็ดมีดขนาดเล็กที่มีหลายมุมตัด เช่น CoroMill 490 ของ Sandvik Coromant หรือ Square 6 ของ Seco Tools ถือเป็นเกณฑ์เปรียบเทียบมาตรฐาน เครื่องมือของคู่แข่งเหล่านี้มุ่งเน้นการลดต้นทุนต่อคมตัดและเพิ่มประสิทธิภาพการตัดเฉือนผ่านจำนวนฟันที่เพิ่มขึ้น โดยทั่วไปมีรุ่นหลายฟันตัดให้เลือกตั้งแต่ขนาดเส้นผ่านศูนย์กลางประมาณ 80 มิลลิเมตร ถึง 125 มิลลิเมตร ในทางกลับกัน โครงสร้างของ Walter มีจุดเด่นที่แตกต่างคือ ในช่วงระยะกินลึกต่ำกว่า 16 มิลลิเมตร ยังคงรักษาการออกแบบที่เพิ่มพื้นที่สัมผัสฐานรองเม็ดมีดขึ้น 34 เปอร์เซ็นต์ และพื้นที่หน้าตัดขึ้น 12 เปอร์เซ็นต์เมื่อเทียบกับรุ่นก่อนหน้า พร้อมทั้งขยายเส้นผ่านศูนย์กลางได้สูงสุดถึง 315 มิลลิเมตร ด้วยระบบคาร์ทริดจ์ การผสานกันระหว่างโครงสร้างฐานรองที่มีความแข็งแกร่งสูงและคมตัดขนาดเล็ก ช่วยลดการโก่งตัวในการตัดเฉือนพื้นที่ขนาดใหญ่ พร้อมทั้งรักษาเสถียรภาพในการป้อนงานสูงโดยการลดแรงต้านทานการตัดเฉือน
เรียบเรียงโดย: Evgeny Churilov (Induportals Media) - ดัดแปลงโดย AI
www.walter-tools.com